O processo de revestimento por extrusão e onde a qualidade é conquistada ou perdida
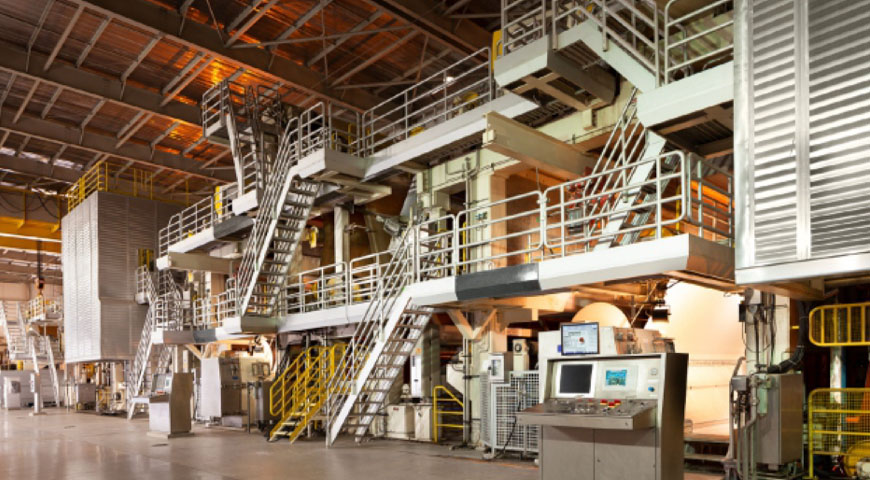
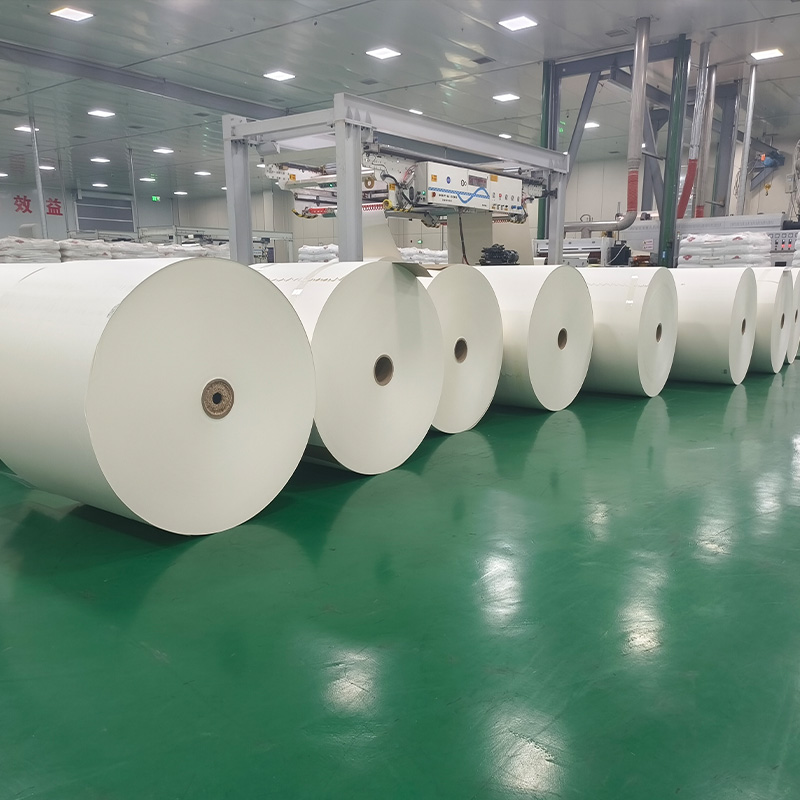
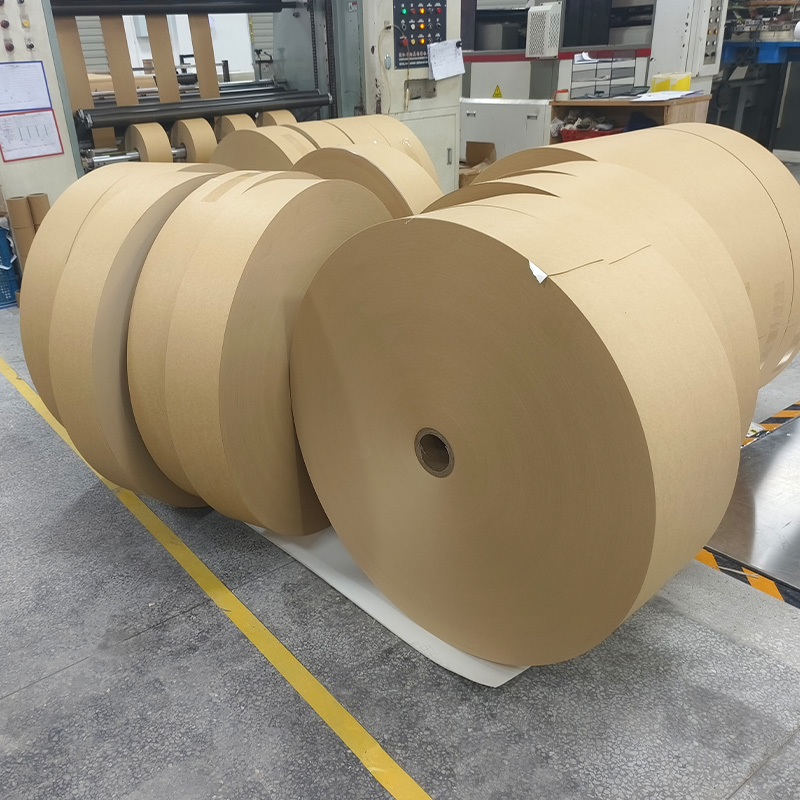
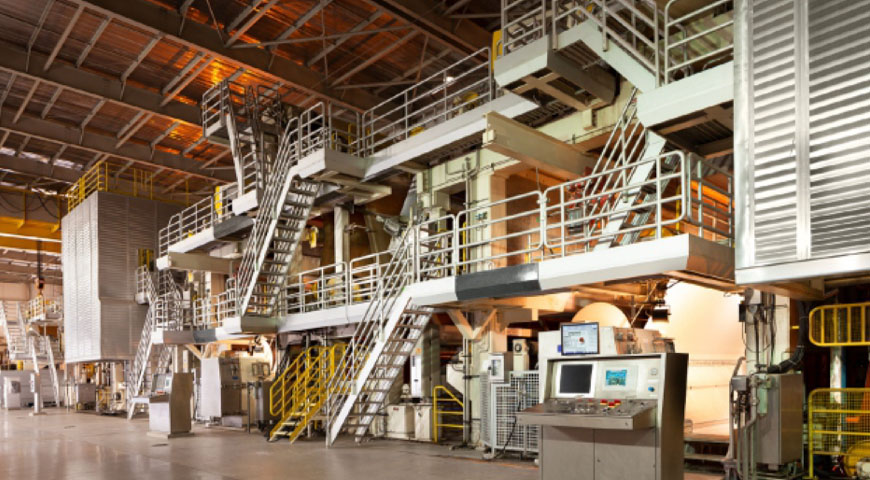
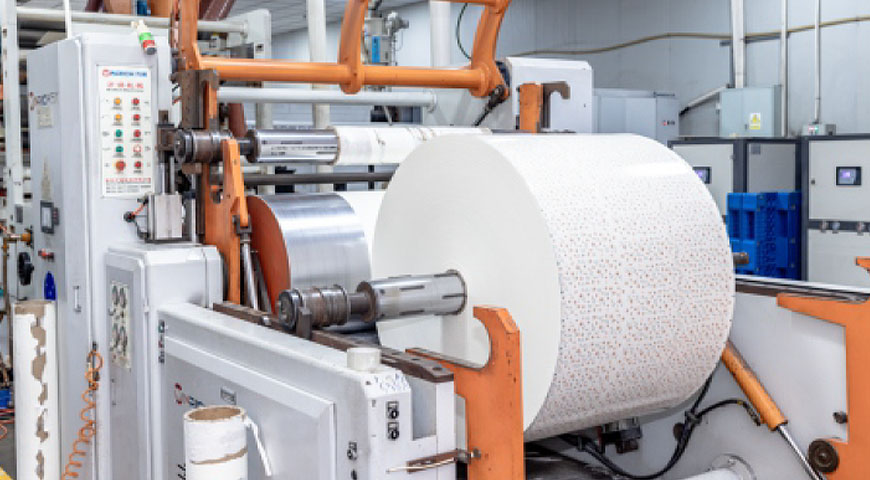
O papel revestido de PE é produzido alimenteo um rolo de papel base através de uma linha de revestimento por extrusão, onde o polietileno fundido é moldado diretamente na superfície do papel em temperaturas entre 280–320°C . O PE fundido é pressionado contra o papel por um rolo de resfriamento e um rolo de pressão, que controla a adesão e o acabamento superficial. Todo o processo acontece em uma fração de segundo — o que significa que qualquer inconsistência na tensão base do papel, na temperatura de fusão ou na velocidade da linha produz um defeito que fica preso no rolo e impossível de ser corrigido posteriormente.
As variáveis de qualidade mais importantes são uniformidade do peso da pelagem and força de adesão . O peso do revestimento é normalmente medido em g/m² em toda a largura da banda; uma linha bem executada mantém a variação dentro de ±1,5 g/m². A adesão é testada pela resistência ao descascamento – qualidade alimentar Papel revestido PE deve atingir uma resistência mínima ao descascamento de 1,5N/15mm para sobreviver ao estresse térmico e mecânico da formação de copos e tigelas sem delaminação.
Revestimento PEBD vs. PEAD: Escolhendo o grau certo
Nem toda EF é igual. Os dois tipos mais comumente usados em revestimentos para embalagens de alimentos são o polietileno de baixa densidade (PEBD) e o polietileno de alta densidade (PEAD), e se comportam de maneira muito diferente na linha de conformação:
- LDPE é mais macio e flexível, com ponto de fusão mais baixo (~110°C). Ele sela o calor de forma confiável em temperaturas mais baixas, tornando-o a escolha padrão para copos padrão de bebidas frias e quentes. A sua flexibilidade também significa que tem um bom desempenho em superfícies curvas ou em relevo.
- HDPE é mais rígido, com maior resistência química e ponto de fusão próximo a 130°C. É preferido para aplicações que envolvem óleos, gorduras ou ácidos alimentares agressivos — como molheiras, saladeiras e determinados formatos de embalagens de alimentos congelados.
Usar papel revestido com LDPE em aplicações alimentícias com alto teor de gordura é um erro de especificação comum que leva ao inchaço do revestimento e eventual falha da barreira. Confirmar o grau de PE com seu fornecedor no momento da consulta — e não após a produção — evita dispendiosas rejeições de lotes.
Revestimento unilateral versus revestimento duplo: um guia prático de decisão
A especificação do revestimento PE de lado único ou duplo depende do ambiente de uso final, não apenas do conteúdo líquido do produto:
| Tipo de revestimento | Peso típico da pelagem | Mais adequado para |
|---|---|---|
| Lado único (interno) | 15–20g/m² | Ambientes secos, bebidas geladas com baixa umidade |
| Lado duplo | 15–20g/m² per side | Bebidas geladas, climas tropicais, aplicações propensas à condensação |
| Pesado de lado único | 22–28 g/m² | Sopas quentes, bebidas quentes de longa duração |
O revestimento duplo aumenta o custo do material e reduz ligeiramente a reciclabilidade do copo acabado, por isso só deve ser especificado quando a condensação ou a exposição à umidade da superfície externa for uma preocupação operacional genuína.
Conformidade com a Segurança Alimentar: Que Documentação Solicitar
A resina PE usada em revestimentos para contato com alimentos deve ser de qualidade alimentar – uma designação que não é automática e deve ser verificada por documentação. Ao adquirir Papel revestido PE , os compradores devem solicitar no mínimo o seguinte:
- Declaração de conformidade de resina — confirmando que o grau PE atende ao FDA 21 CFR §177.1520 (EUA), Regulamento UE 10/2011 (Europa) ou GB 9685 (China), dependendo do mercado-alvo.
- Relatório de teste de migração — migração global e limites de migração específicos para quaisquer aditivos presentes na formulação da resina.
- Teste de metais pesados — particularmente relevante se o papel revestido for impresso, pois certos pigmentos podem contribuir para a migração de metais pesados através do substrato.
A documentação de conformidade deve ser atualizada sempre que o fornecedor da resina ou a formulação mudar. Um certificado único emitido no início de uma relação de fornecimento não cobre a produção subsequente se a fonte de matéria-prima tiver mudado – uma lacuna que causou problemas regulatórios para mais do que alguns transformadores durante as inspeções alfandegárias na UE e na América do Norte.