Forro PE vs. PLA: Escolhendo o revestimento certo para tigelas de sopa de papel
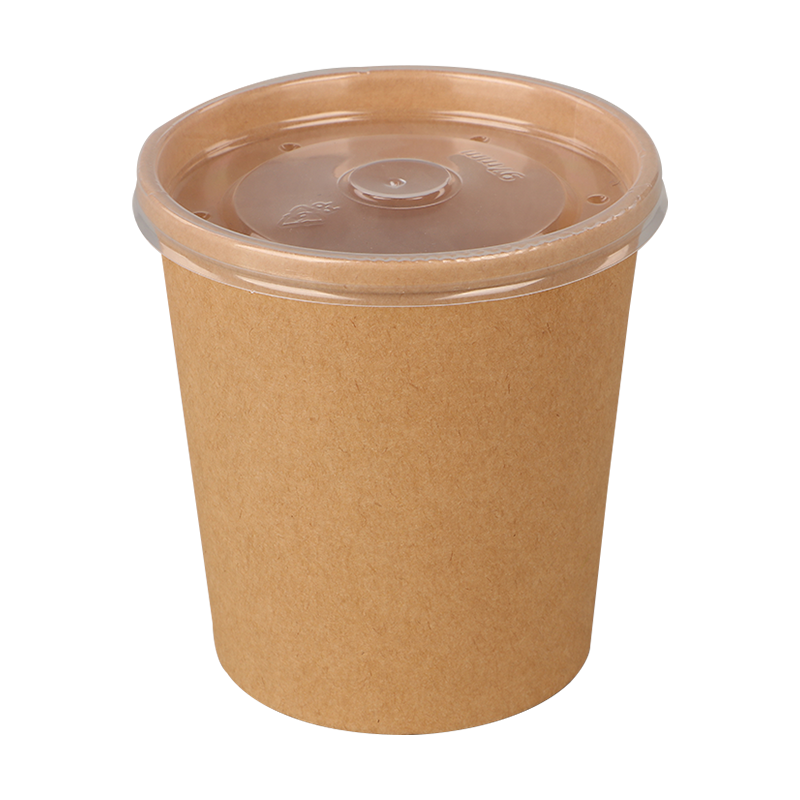
O revestimento interno de uma tigela de sopa de papel é um dos fatores mais críticos que determinam seu desempenho com líquidos quentes e alimentos gordurosos. Existem duas opções dominantes no mercado: revestimentos de PE (polietileno) e PLA (ácido polilático). Compreender as diferenças vai muito além das reivindicações ambientais e afeta diretamente o comportamento de uma tigela em condições reais de serviço.
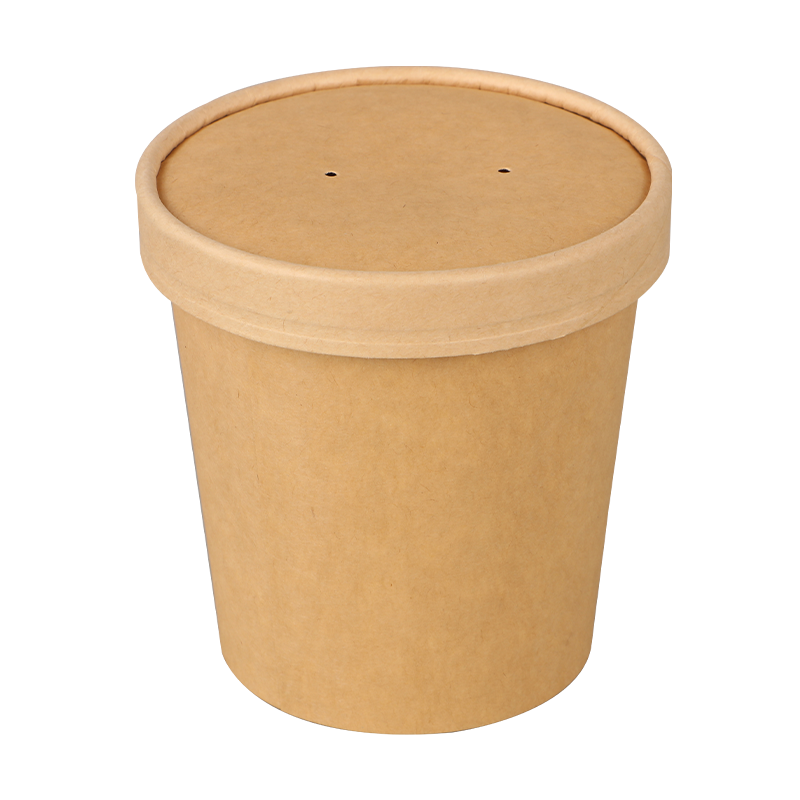
Tigelas de sopa de papel revestido de PE
O revestimento PE é um filme plástico derivado de petróleo laminado na superfície interna do substrato de papel. Ele cria uma barreira contra umidade excepcionalmente firme e tolera temperaturas de até aproximadamente 90–95°C sem delaminação. Isso o torna altamente confiável para servir mingau, caldo de ramen ou ensopados quentes durante longos períodos de espera. As tigelas revestidas de PE também oferecem resistência superior à gordura porque o filme é contínuo praticamente sem microporos. A desvantagem é o descarte no fim da vida útil: o papel laminado de PE não é aceito pela maioria dos fluxos de reciclagem de papel e normalmente acaba em aterros sanitários.
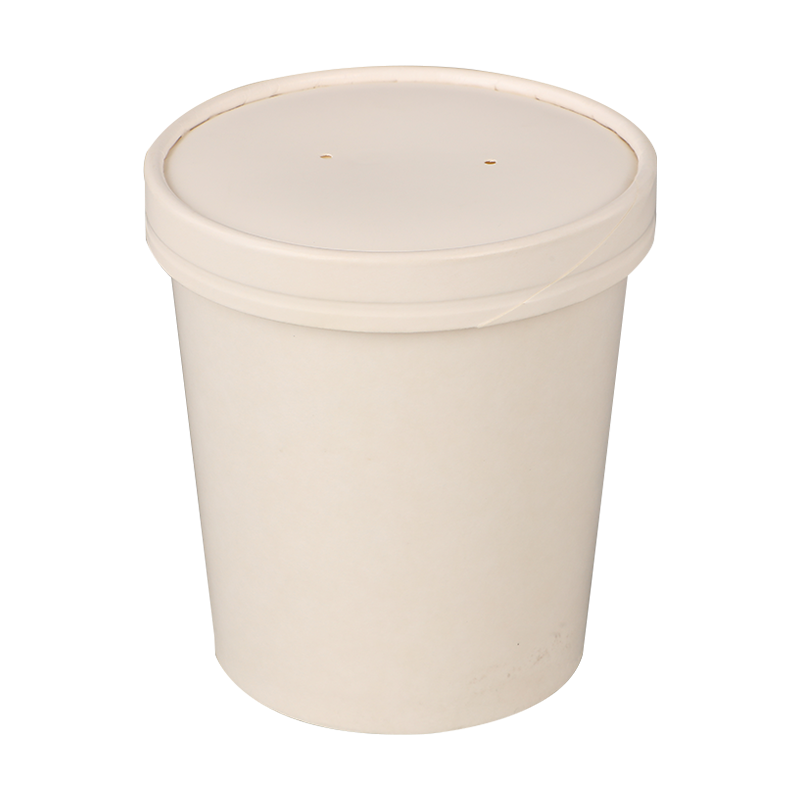
Revestido com PLA Tigelas de sopa de papel
O PLA é derivado de fontes renováveis de amido, como milho ou cana-de-açúcar. Quando certificadas como compostáveis (por exemplo, EN 13432 ou ASTM D6400), as tigelas revestidas com PLA podem ser processadas em instalações de compostagem industrial, normalmente decompondo-se dentro de 90 a 180 dias sob calor e umidade controlados. No entanto, o PLA amolece a cerca de 55-60°C, o que significa que é menos adequado para contacto prolongado com sopas a ferver. Para operações de take-away em que a comida arrefece ligeiramente durante a entrega, ou para locais que utilizam tampas que reduzem a pressão do vapor, o PLA tem um desempenho adequado. Na Hangzhou Renmin Eco-tech, fornecemos ventiladores de tigela de papel revestidos de PE e PLA para que os conversores possam combinar a solução certa para cada aplicação.
| Propriedade | Revestimento PE | Revestimento PLA |
| Tolerância ao calor | Até ~95°C | Até ~55–60°C |
| Resistência à graxa | Excelente | Bom |
| Compostabilidade | Não compostável | Industrialmente compostável |
| Fonte de matéria-prima | Petróleo | Milho/cana-de-açúcar |
| Custo | Inferior | 15–30% maior |
Como o peso base e a espessura da parede afetam a rigidez da tigela de sopa de papel
A tigela de sopa de papel deve manter sua forma quando preenchido com pratos densos e pesados – pense em ensopado de carne grosso, macarrão de porco desfiado ou mingau carregado com coberturas. A integridade estrutural da tigela vem principalmente de dois parâmetros: a gramatura do papel base e a construção física da parede da tigela acabada.
O peso base é expresso em gramas por metro quadrado (gsm). Para tigelas de sopa, o papel base na faixa de 200–350 g/m² é o típico. Pesos básicos mais baixos (200–250 g/m²) são adequados para tigelas menores (8–12 onças) contendo sopas mais leves. Tigelas maiores (24–32 onças) projetadas para pratos de macarrão ou ensopados saudáveis geralmente requerem caldo de 280–350 g/m² para evitar que a tigela se deforme ou incline quando um cliente a pega pela borda. Na Hangzhou Renmin Eco-tech, nossos rolos de papel base são produzidos com tolerâncias restritas de gsm, proporcionando aos conversores downstream um desempenho de parede consistente em todas as execuções de produção.
Além do peso base plano, o método de construção da parede é significativamente importante. As tigelas de sopa de papel de parede dupla incorporam uma capa externa corrugada ou lisa colada à parede interna do copo, criando um espaço de ar que melhora simultaneamente a rigidez e atua como isolamento térmico – reduzindo a transferência de calor para a mão do cliente em até 30% em comparação com designs de parede simples. As tigelas de parede única continuam dominantes para aplicações sensíveis ao custo, mas os operadores que servem pratos muito quentes ou que visam uma experiência premium especificam cada vez mais construções de parede dupla.
A borda enrolada no topo da tigela é outro elemento estrutural frequentemente esquecido. Uma borda enrolada de maneira firme e uniforme distribui a tensão ao redor da circunferência do recipiente, evitando que a parede lateral se alargue para fora sob carga. O rolamento irregular ou solto do aro – um defeito comum na produção de qualidade inferior – cria pontos fracos que falham sob uso normal.
Impressão personalizada em tigelas de sopa de papel: técnicas e limites práticos
As tigelas de sopa de papel impressas personalizadas têm um duplo propósito: comunicam a identidade da marca no ponto de consumo e diferenciam um operador de serviços de alimentação num mercado de entrega competitivo. No entanto, a impressão em superfícies curvas de papel revestido introduz restrições técnicas que os proprietários das marcas devem compreender antes de se comprometerem com a arte.
Impressão no estágio de ventilador versus estágio de tigela formada
A maior parte da impressão de alta qualidade é aplicada ao leque de papel plano (também chamado de folha em branco ou cortada) antes que o leque seja transformado em um recipiente tridimensional. A impressão em uma superfície plana permite processos flexográficos ou offset com registro preciso e aplicação de tinta consistente. Após a formação, o leque se enrola em um formato de cone truncado, portanto a arte deve ser projetada com compensação de distorção - os elementos que aparecem ligeiramente alongados no leque plano parecerão proporcionais após a formação. A tentativa de imprimir diretamente em uma tigela pré-formada é muito mais limitada e normalmente restrita à simples estampagem de uma cor.
Compatibilidade de tinta e revestimento
Tintas de qualidade alimentar à base de água são obrigatórias para qualquer superfície que possa entrar em contato indireto ou direto com alimentos. As tintas à base de solvente são proibidas pela maioria das estruturas de segurança alimentar, incluindo o FDA 21 CFR e o Regulamento da UE 10/2011. O revestimento externo de PE ou PLA do papel também afeta a adesão da tinta – a impressão é aplicada na superfície externa não revestida do ventilador, enquanto a superfície interna em contato com os alimentos permanece sem impressão. As marcas que solicitam designs de embalagem completa devem confirmar que o sistema de tinta utilizado é certificado como seguro para alimentos e que há espaço adequado perto da área de costura para compensar a junção sobreposta durante a formação.
Quantidades mínimas de pedido e prazos de entrega
A impressão personalizada requer a preparação de chapas ou cilindros de impressão, o que determina um limite de quantidade mínima de pedido (MOQ) para amortizar os custos de ferramentas. Os MOQs típicos para ventiladores de tigela de sopa de papel com impressão personalizada variam de 50.000 a 100.000 peças por SKU, dependendo do número de cores e do processo de impressão. Pedidos urgentes que ignoram os prazos padrão de preparação de placas geralmente não são viáveis para designs multicoloridos. Os operadores que planejam promoções sazonais ou lançamentos de novas lojas devem levar em consideração um prazo de entrega de 4 a 8 semanas, desde a aprovação da arte até a entrega.
Temperatura e desempenho de vazamento: o que os padrões realmente medem
Quando os fornecedores afirmam que as tigelas de sopa de papel são “à prova de vazamentos” ou “resistentes ao calor”, vale a pena entender o que esses termos significam em um sentido mensurável e testável, e não como linguagem de marketing. Vários padrões regulatórios e industriais fornecem protocolos de teste específicos.
A resistência a vazamentos em tigelas de sopa de papel é normalmente avaliada usando um teste de penetração de líquidos baseado no TAPPI T 441 ou metodologias semelhantes. Uma tigela é preenchida com água ou um líquido específico a uma temperatura definida e mantida por um período definido – geralmente 30 minutos a 80°C – após o qual a superfície externa é inspecionada quanto à penetração de umidade, manchas ou falhas estruturais. Uma tigela que passa neste teste demonstra que seu revestimento de PE ou PLA permanece intacto e contínuo sob condições realistas de serviço de comida quente.
A resistência à graxa é avaliada separadamente usando o kit de teste (TAPPI T 559), que aplica soluções de tensões superficiais variadas à superfície do papel. Uma classificação de KIT 5 ou superior é geralmente considerada adequada para sopas ou ensopados oleosos, enquanto o KIT 8–12 é especificado para pratos particularmente gordurosos ou oleosos. É importante ressaltar que a resistência à graxa é uma função tanto do revestimento quanto do papel base – um papel base de baixa gramatura/m2 com microfissuras pode permitir a migração da graxa mesmo através de um revestimento adequado.
A resistência ao calor não é um número único, mas uma combinação da temperatura de deformação do material de revestimento e da integridade estrutural do papel sob calor e umidade sustentados. Uma tigela pode manter seu formato a 90°C por 5 minutos, mas começa a amolecer e deformar se for mantida a 75°C por 45 minutos — um cenário realista em aplicações de entrega que usam sacos isolados. Os compradores que especificam tigelas de sopa de papel para operações pesadas de entrega devem solicitar testes de imersão prolongados, em vez de depender apenas de classificações instantâneas de temperatura.
Dimensionamento da tigela de sopa de papel: capacidade correspondente à aplicação do menu
Selecionar o tamanho correto da tigela é uma decisão com mais nuances do que pode parecer. Uma tigela subdimensionada cria risco de derramamento e uma experiência alimentar ruim; uma tigela grande aumenta o custo do material e pode fazer com que o tamanho das porções pareça menor do que realmente é. A estrutura de referência a seguir é usada por operadores de serviços de alimentação ao mapear a capacidade da tigela para os itens do menu.
- 8–12 onças (240–355 ml): Sopas, porções de aperitivo, acompanhamentos de mingau ou sopas de sobremesa. O tamanho menor também é adequado para estações de autoatendimento ou refeições infantis.
- 16 onças (473 ml): Porções padrão de sopa individual em ambientes fast casual e café. Este é o tamanho mais comum para sopa de tomate, caldo Pho ou pratos à base de missô.
- 24 onças (710 ml): Tigelas grandes de macarrão, ramen ou pratos combinados com ingredientes sólidos significativos junto com caldo. A profundidade extra acomoda porções de macarrão sem risco de transbordamento.
- 32 onças (946 ml) e acima: Aplicações para compartilhamento familiar ou catering, entrega a granel ou pratos como bases para panelas quentes, onde é necessário um grande volume de líquido. Os requisitos estruturais para esses tamanhos são mais exigentes, normalmente exigindo papel base de 300 g/m2.
O diâmetro da borda também afeta a compatibilidade da tampa, o que é uma consideração operacional crítica para entrega e entrega. Diâmetros de tampa padrão (90 mm, 98 mm, 115 mm) são amplamente estocados por fabricantes de tampas, mas dimensões de tigela fora do padrão podem exigir tampas personalizadas ou proprietárias – aumentando custos e complexidade de aquisição. Especificar tigelas de sopa de papel dentro de famílias de dimensões padrão é geralmente a abordagem mais prática para operadores que adquirem componentes de vários fornecedores.
Certificações de sustentabilidade relevantes para aquisição de tigelas de sopa de papel
À medida que a sustentabilidade se torna um critério de aquisição para os operadores de serviços alimentares - impulsionada tanto pelas expectativas dos consumidores como pelos requisitos regulamentares em mercados como a UE e a Califórnia - torna-se importante compreender quais certificações são significativas e quais são superficiais. Nem todas as declarações verdes nas embalagens têm peso equivalente.
Certificação FSC e PEFC
O Forest Stewardship Council (FSC) e o Program for the Endorsement of Forest Certification (PEFC) certificam que a fibra virgem utilizada no papel base provém de florestas geridas de forma responsável. Estas certificações abordam a questão da origem da matéria-prima, mas nada dizem sobre a reciclabilidade ou compostabilidade do produto acabado. Uma tigela feita de papel certificado pelo FSC com revestimento de PE ainda não é reciclável na maioria dos sistemas municipais.
EN 13432 e ASTM D6400 (Compostabilidade)
Estas normas certificam que um produto acabado se desintegrará e biodegradará dentro de limites de tempo definidos sob condições de compostagem industrial. EN 13432 é a norma europeia; ASTM D6400 se aplica na América do Norte. Para que tigelas de sopa de papel revestidas com PLA tenham essas certificações, tanto o componente de papel quanto o revestimento de PLA devem atender aos critérios – um certificado emitido apenas para o material do revestimento não certifica automaticamente a tigela montada. Os compradores devem solicitar certificados que cubram especificamente o SKU da tigela acabada, e não apenas os insumos materiais.
Certificação BPI
O Biodegradable Products Institute (BPI) opera um esquema de certificação norte-americano que verifica a compostabilidade industrial de produtos acabados para embalagens de alimentos. A certificação BPI é cada vez mais exigida pelos operadores de instalações de compostagem como condição para aceitar embalagens de serviços alimentares, tornando-a um requisito prático e não apenas uma credencial de marketing para operadores que visam vias de eliminação de compostagem.
Recomendamos que os compradores solicitem documentação de certificação completa – incluindo o número do certificado, órgão emissor, escopo da certificação e data de validade – em vez de confiar apenas no uso do logotipo, já que declarações ecológicas autodeclaradas sem apoio de terceiros são comuns nesta categoria de produto.