O que distingue um leque bem cortado de um pobre
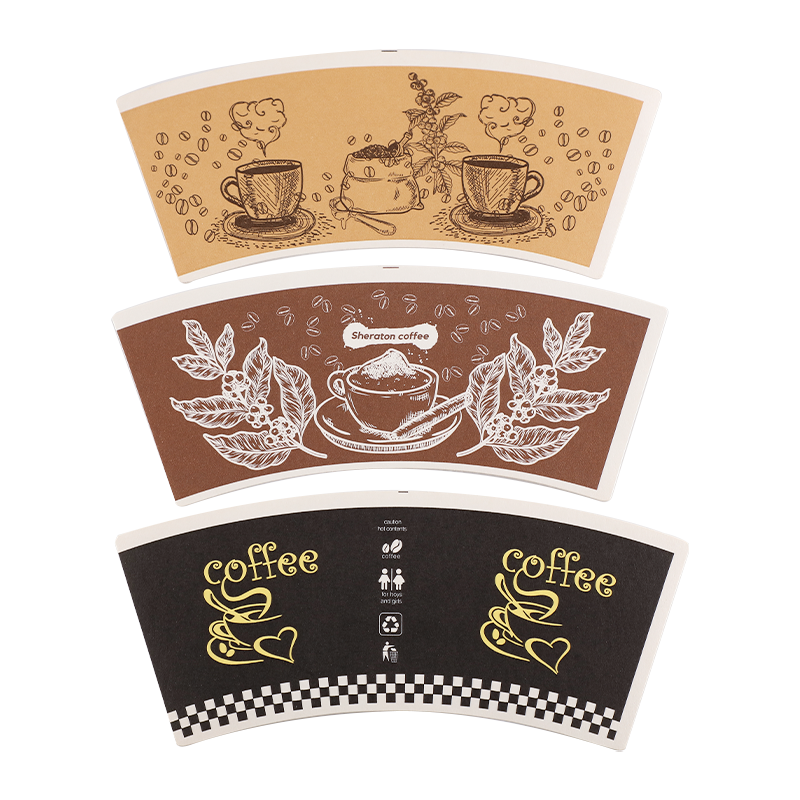
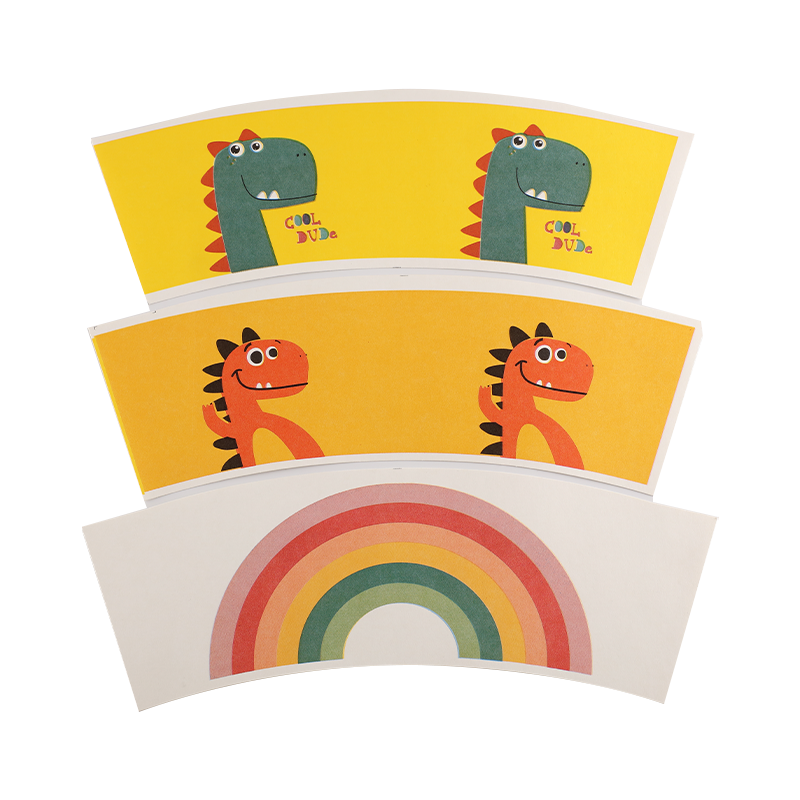
Um leque de copo de papel é o espaço em branco pré-cortado e pré-impresso que envolve a parede lateral de um copo acabado. Sua qualidade é amplamente determinada na fase de corte e vinco. Precisão dimensional — normalmente mantida em ±0,2 mm em bordas críticas — é o fator mais importante para uma costura suave e sem vazamentos em máquinas formadoras de copos automatizadas. Mesmo um pequeno desvio no ângulo do arco ou na área de sobreposição da costura causa desalinhamento durante a conformação em alta velocidade, levando a costuras laterais distorcidas e maiores taxas de rejeição.
A qualidade da borda é igualmente importante. Cortes limpos e sem rebarbas evitam o levantamento da fibra durante a selagem a quente, que é a principal causa de lacunas microscópicas ao longo da costura lateral. Os fornecedores que utilizam matrizes desgastadas ou mal conservadas produzem leques com bordas irregulares que parecem aceitáveis à vista, mas falham sob condições de enchimento e vedação.
Design de ventilador de parede única vs. parede dupla
Parede única ventiladores de copo de papel são o padrão da indústria para bebidas frias e bebidas quentes de curta duração. A espessura da parede é determinada inteiramente pela gramatura do papel base, normalmente 170–230 g/m2 . Os copos de parede dupla requerem dois ventiladores vazios separados – um ventilador interno e uma manga externa corrugada ou lisa – que são montados durante a formação para criar um espaço de ar que fornece isolamento térmico sem uma capa de papelão separada.
Para operadores de serviços de alimentação que buscam reduzir custos em formatos de xícara quente, especificar um ventilador de parede única mais pesado (210–230 g/m2) com um ventilador de manga externa ondulada é muitas vezes mais econômico do que uma construção completa de parede dupla, ao mesmo tempo em que proporciona conforto adequado para segurar as mãos.
Impressão em espaços em leque: Flexo vs. Offset
A maioria dos leques de copos de papel são impressos antes do corte, por métodos flexográficos ou litográficos offset. A escolha afeta o custo e a qualidade da produção:
- Impressão flexográfica é mais rápido e mais adequado para grandes tiragens com blocos de cores sólidas e gráficos de marca simples. Os custos da tinta são mais baixos e o processo lida bem com a superfície ligeiramente absorvente do papel revestido de PE.
- Impressão offset oferece meios-tons mais nítidos e detalhes mais precisos — preferido quando imagens com qualidade fotográfica ou registro preciso de cores são necessários. No entanto, as tintas offset devem ser verificadas quanto à conformidade com contato com alimentos, pois a migração através do substrato de papel é um risco real em temperaturas elevadas.
Independentemente do método, as tintas e revestimentos aplicados no lado de contato com alimentos devem atender aos padrões regulatórios aplicáveis. Para os mercados de exportação, isso normalmente significa FDA 21 CFR ou UE 10/2011 documentação de conformidade do fornecedor de tinta.
Armazenamento e controle de umidade para placas de ventilador
Os blanks em leque são mais sensíveis à umidade do que os rolos brutos porque as bordas cortadas expõem a fibra do papel diretamente à umidade ambiente. Conversores e unidades formadoras de copos devem armazenar ventiladores de copo de papel em condições de 45–65% de umidade relativa e 18–25°C . Pilhas expostas a alta umidade absorvem a umidade de maneira desigual, fazendo com que as bordas se expandam mais rapidamente do que o centro — um defeito conhecido como borda ondulada — que obstrui os mecanismos de alimentação do ventilador e causa paralisação da máquina.
Os ventiladores devem ser mantidos em suas embalagens originais até serem carregados na tremonha da máquina formadora. Ventiladores em funcionamento que foram abertos e deixados durante a noite em um armazém úmido são uma fonte comum, mas evitável, de ineficiência da linha de conformação.
Opções de ventiladores sustentáveis ganhando força
A pressão dos compradores e a legislação de responsabilidade alargada do produtor na UE e em partes da Ásia estão a acelerar a mudança dos ventiladores revestidos de PE para alternativas recicláveis ou compostáveis. As duas opções comercialmente mais viáveis atualmente são:
- Ventiladores revestidos com PLA — revestimento bioplástico derivado de amido de milho; industrialmente compostável e aceito na maioria dos fluxos de reciclagem de papel quando a gramatura do revestimento é mantida abaixo de 10 g/m².
- Ventiladores com revestimento de barreira aquosa — revestimentos de dispersão à base de água que proporcionam uma resistência adequada à humidade para bebidas frias, ao mesmo tempo que permanecem totalmente repolpáveis em instalações de reciclagem normais.
Ambas as alternativas exigem ajustes de temperatura da máquina de conformação em comparação com ventiladores de PE convencionais, portanto, os conversores devem solicitar parâmetros técnicos de conformação de seu fornecedor de material antes de trocar de classe no meio do funcionamento.